Oblaganje je obično prva operacija koju novi strojar nauči, a često je ona ta koja tiho odlučuje je li dio dobar ili star. Ako ste gledali kako alat putuje ravno preko kraja obratka koji se okreće i iza sebe ostavlja ravnu, ravnu površinu, već ste vidjeli na djelu lice na tokarskom stroju. Ono što izgleda jednostavno zahtijeva više razmišljanja nego što većina ljudi očekuje: visina alata, smjer posmaka, brzina rezanja i radni držač sve se vidi na gotovoj površini.
Ovaj vodič pokriva praktičnu stranu obrade na ručnim i CNC tokarilicama, od postavljanja posla do rješavanja problema, i završava detaljima koji su važni kada ravna površina mora imati toleranciju u proizvodnji.
Što facing na strugu zapravo radi
Oblaganjem se smanjuje duljina obratka i proizvodi ravna površina okomita na os rotacije. Izradak se okreće dok se alat s jednom točkom povlači preko čeone površine, obično od vanjskog promjera prema središtu ili obrnuto. To okomito posmakanje ključna je razlika od tokarenja, gdje se alat kreće paralelno s osi i umjesto toga smanjuje promjer.
U radnoj radionici obloga obavlja nekoliko poslova odjednom:
- Stvara čistu, četvrtastu referentnu površinu s koje se mogu mjeriti kasnije operacije.
- Kvadrati piljeni ili neobrađeni kraj šipke tako da dio ima poznatu duljinu.
- Uklanja neravni rub koji je ostao nakon tračne pile ili alata za odvajanje.
- Priprema kraj za središnje bušenje, skošenje ili narezivanje navoja.
Budući da toliko toga ovisi o tome, lice koje nije četvrtasto, suženo ili zaobljeno gura grešku u svaki sljedeći korak.
Priprema za čisti rez sučeljavanja
Većina problema s kojima se suočavamo su prikriveni postavljeni problemi. Prije nego što dodirnete polugu za uvlačenje, vodite računa o nekoliko osnovnih stvari.
Radni držač i prevjes
Uhvatite obradak što je moguće bliže steznoj čeljusti koliko to radnja dopušta i neka nepodržana duljina bude kraća. Na tankim diskovima ili prstenovima, lagano prolaženje s blagim posmakom pobjeđuje težak rez koji odmiče dio od alata. Ako je lice jedina značajka koja se obrađuje, meka čeljust ili jednostavno učvršćenje često će učiniti više za točnost od bilo koje promjene parametara rezanja.
Visina alata na sredini
Postavite vrh alata točno na središnju liniju vretena. Alat postavljen iznad središta ostavlja malu izbočinu na sredini lica; postavljen ispod središta, trlja, gura rad i proizvodi hrapavu, na radu stvrdnutu površinu. Središnji mjerač, čelično mjerilo priklješteno između alata i obrade ili indikator s brojčanikom na poprečnom klizaču približit će vam se, a lagani testni rez to potvrđuje.
Izbor alata i geometrija
Desni i lijevi alati pomiču se u suprotnim smjerovima, stoga uskladite alat sa smjerom u kojem se namjeravate kretati i pobrinite se da oštrica, a ne bok, zahvaća rad. Prevjes alata držite na minimumu koji olakšava posao. Pozitivna geometrija grablji odgovara lakšim strojevima, mali radijus vrha daje finiju završnu obradu, ali slabiji vrh, a veći radijus povećava sile rezanja dovoljno da klepetaju na vitkim dijelovima.
Licem prema unutra ili prema van
Smjer hranjenja je odluka koju vrijedi donijeti namjerno, a ne iz navike.
- Licem prema van (središte prema vanjskom promjeru): rez počinje blizu sredine i ide prema van. Alat izlazi iz posla čisto na vanjskom rubu, što često poboljšava završnu obradu na zatvarajućem dijelu lica i gura srh prema vanjskom promjeru, gdje ga turpija ili skošenje lako uklanjaju.
- Licem prema unutra (vanjski promjer prema središtu): alat ulazi na vanjskom rubu i završava u središtu. Ovo se često preferira kada je lakše riješiti srh u blizini provrta ili kada će sljedeća operacija središnjeg bušenja ionako ukloniti taj materijal.
Mnogi strojari grubo idu prema sredini i izvode završni prolaz prema van. Koji god smjer odabrali, neka bude dosljedan u cijeloj seriji kako bi lica ostala međusobno zamjenjiva.
Brzine, posmaci i dubina rezanja
Jedna od karakteristika obrađivanja je da se površinska brzina mijenja kako se alat pomiče. Na vanjskom promjeru rad se najbrže kreće; u blizini centra jedva da se uopće kreće. Na ručnom strugu koji radi na fiksnom broju okretaja u minuti, to znači da se rub često reže prebrzo, a sredina presporo. Lagano smanjenje brzine vretena i olakšavanje posmaka na završnom prolazu obično daje konzistentnije lice.
Približne početne točke za oblaganje prolaza u mekom čeliku s alatom od tvrdog metala; prilagodite krutosti stroja, vrsti umetka i materijalu obratka. | prolaz | Dubina rezanja | hraniti se | Površinska brzina | Svrha |
| Gruba obrada | 1,0 do 2,5 mm | 0,15 do 0,30 mm/okr | 120 do 180 m/min | Uklonite kundak i piljeni kraj |
| Poluzavršetak | 0,3 do 0,8 mm | 0,10 do 0,20 mm/okr | 150 do 200 m/min | Ispravna ravnost i duljina |
| Završna obrada | 0,05 do 0,20 mm | 0,05 do 0,12 mm/okr | 180 do 250 m/min | Završna obrada i referentna površina |
Uobičajeni problemi i kako ih riješiti
- Izbočina ili pip u sredini. Gotovo uvijek visina alata. Ponovno namjestite vrh na središte i ponovite prolaz.
- Konusno ili okruglo lice. Provjerite poravnanje zadnjeg kraka na radu osovine, istrošenost poprečnog klizača i spoja te otklon alata na dugim prevjesima.
- Brbljavica ili završni sloj s uzorkom. Skratite prevjes alata, bolje poduprite obradak, malo smanjite brzinu ili promijenite polumjer vrha.
- Gruba, poderana završna obrada. Obično tup rub, pretežak pomak ili brzina koja ne odgovara niti materijalu niti umetku.
- Neravnine na rubu. Dodajte malo skošenje ili lagani prolaz za skidanje ivica kao dio operacije, a ne kao naknadnu misao.
Oblaganje na CNC tokarilici
Na CNC tokarilici geometrija reza je ista; mijenja se samo kontrola nad njim. Vrijedno je zapamtiti nekoliko točaka.
- Prolazi sučeljavanja programirani su kao ravno kretanje duž osi X na fiksnom Z ili kao standardni ciklus sučeljavanja kao što je G72 na mnogim kontrolama u stilu Fanuc.
- Konstantna površinska brzina (G96) održava stabilnu brzinu rezanja dok se alat približava središtu. Uparite ga sa stezaljkom za maksimalnu brzinu vretena, inače se vreteno ubrzava kako se promjer smanjuje.
- Posmak po okretaju održava opterećenje strugotine dosljednim bez obzira na promjer.
- Odvojeni lagani završni prolaz, često 0,1 do 0,2 mm, daje predvidljivu završnu obradu i ravnost lica.
Ponovljivost je prava prednost, a još uvijek ovisi o točnim odmacima alata i verificiranom prvom dijelu. Pokretanje stepenastih osovina dobar je primjer gdje se to isplati.
 Prilagođena stepenasta pogonska osovina od nehrđajućeg čelika Stepenasto vratilo izrađeno po narudžbi od nehrđajućeg čelika za motor, ležaj ili priključke dodatne opreme, vrijedno pregleda zbog ponovljive proizvodnje stepenastog vratila i točnosti pogonskih komponenti. Pogledajte proizvod →
Zašto je lice često važnije od promjera
Na dijelovima koji se slažu, sjedaju ili okreću, krajnja strana je referenca prema kojoj se sve ostalo mjeri. Optičke osovine dobra su ilustracija: prednja strana mora biti ravna i četvrtasta kako bi sklop dobro sjedio, bez izlijetanja na ramenu. Ista logika vrijedi i za kućišta ventila, zupčanike i pogonske komponente, gdje se nekoliko mikrometara pogreške pretvara u buku, vibracije ili prerano trošenje nizvodno. To je veliki dio kako se točnost dimenzija drži pod kontrolom u masovnoj proizvodnji.
 Prilagođena optička osovina od nehrđajućeg čelika s utorom Optička osovina od tokarenog nehrđajućeg čelika s utorom za pomične spojne komponente, izrađena prema posebnim specifikacijama; vrijedi provjeriti gdje su kvadratni krajevi važni. Pogledajte proizvod →
Spajanje površina na čahurama i kućištima
Čahure pokazuju drugu stranu novčića. Brončana čahura s prirubnicom ili obična brončana čahura utisnuta je u kućište i nosi rotirajuću osovinu, tako da obje krajnje strane moraju biti pravokutne prema provrtu i bez izdignutih rubova. Neravnina ostavljena na suočenom kraju može potpuno zaustaviti namještanje čahure, što smanjuje zazor i pokazuje se kasnije kao toplina i habanje. Čisto suočenje praćeno laganim skošenjem ne košta gotovo ništa i to u potpunosti sprječava.
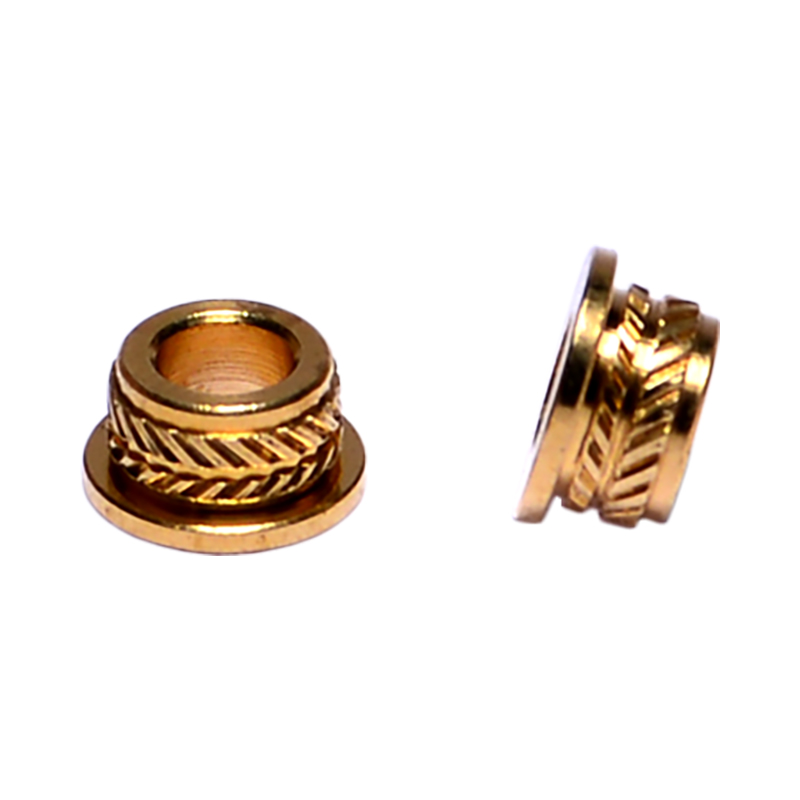 Prilagođene brončane čahure za B2B proizvodnju Opcija brončane čahure prilagođena za poslovne potrebe; vrijedi pogledati kada su točnost namještanja, površine bez neravnina i čista obloga važni u sklopovima kućišta i vratila. Pogledajte proizvod →
Popis za provjeru prije sljedećeg rezanja na lice
- Provjerite je li izradak čvrsto stegnut s minimalnim prepustom.
- Postavite vrh alata točno u sredinu i provjerite ga probnim rezom.
- Držite prevjes alata na najkraćoj duljini koja čisti posao.
- Odlučite o smjeru dodavanja prije početka i ostanite dosljedni kroz seriju.
- Grubo grubo, zatim uzmite lagani završni prolaz za ravnost i završite.
- Provjerite lice ravnalom ili indikatorom, a ne samo okom.
- Slomite rub malim skošenjem ili prolazom za skidanje ivica prije nego što dio napusti stroj.
Suočavanje više nagrađuje strpljenje nego moć. Postavite alat u središte, držite postavu čvrstom i pustite da lagani završni prolaz obavi posao, a lice će biti ravno, ponovljivo i spremno za svaku operaciju koja slijedi.
Kunshan Hong Yong Sheng Precizni hardverski proizvodi obrađuje i oblikuje dijelove upravo ove vrste, od jezgri osovine i čahura do spojnih elemenata i komponenti lijevanih injekcijskim prešanjem. Ako imate crtež na kojem suočeni kraj mora imati toleranciju, naši inženjeri rado će vam objasniti kako bi to funkcioniralo u proizvodnji.