A bushing is a small, unglamorous part that quietly decides how long a machine stays in service. It sits between a rotating or sliding shaft and its housing, absorbs the wear, and gets replaced long ...
PROČITAJ VIŠENestandardni klinovi od ugljičnog čelika Manufacturer
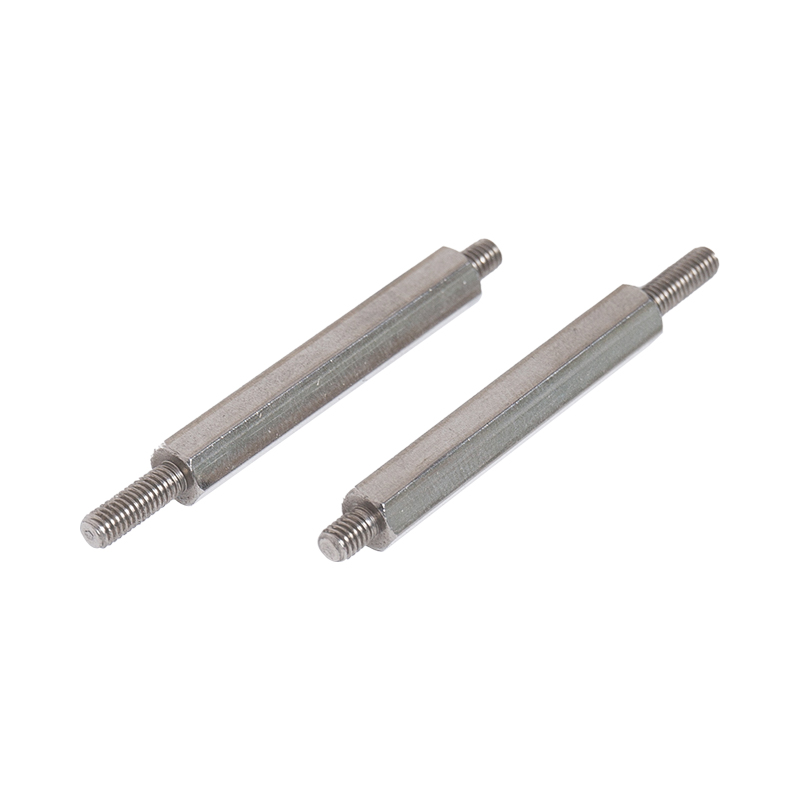
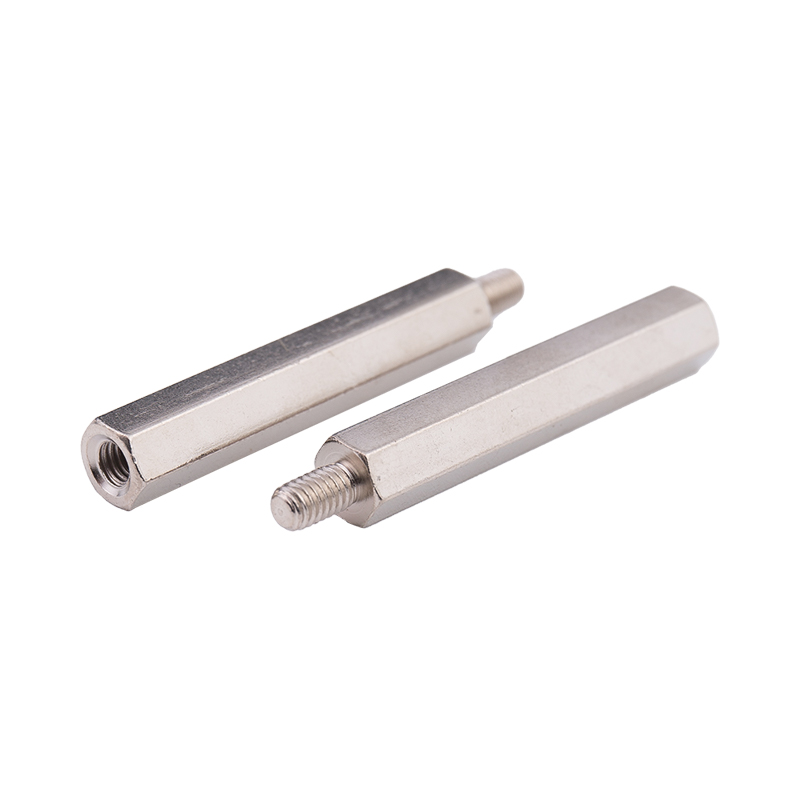
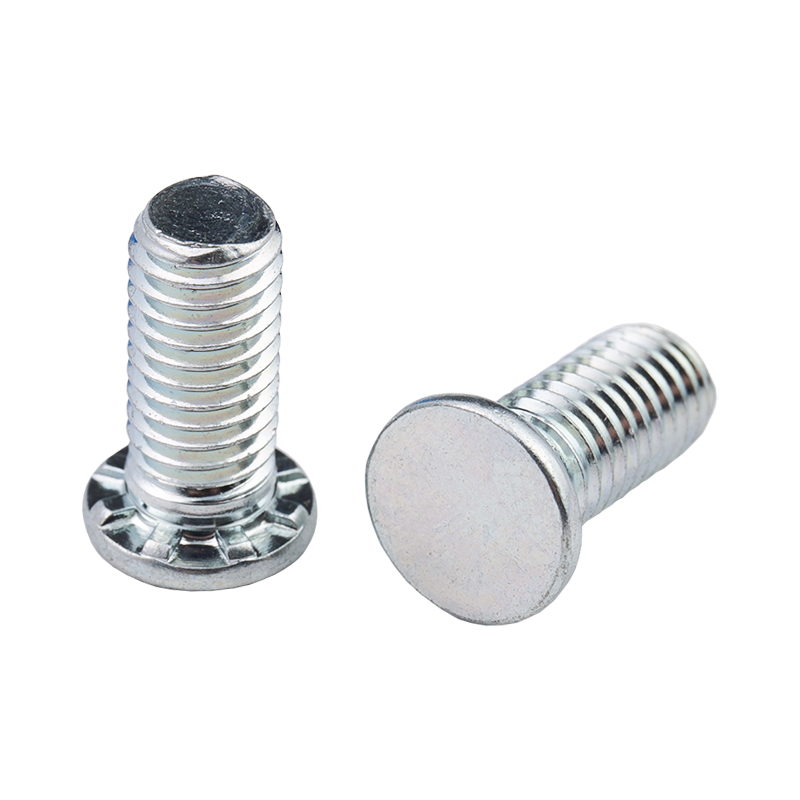
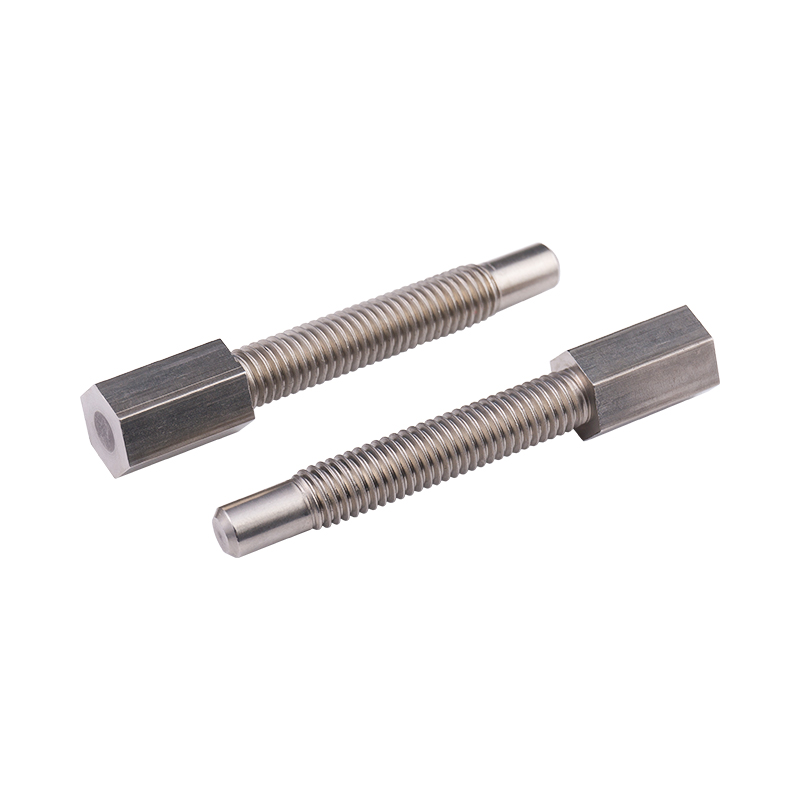
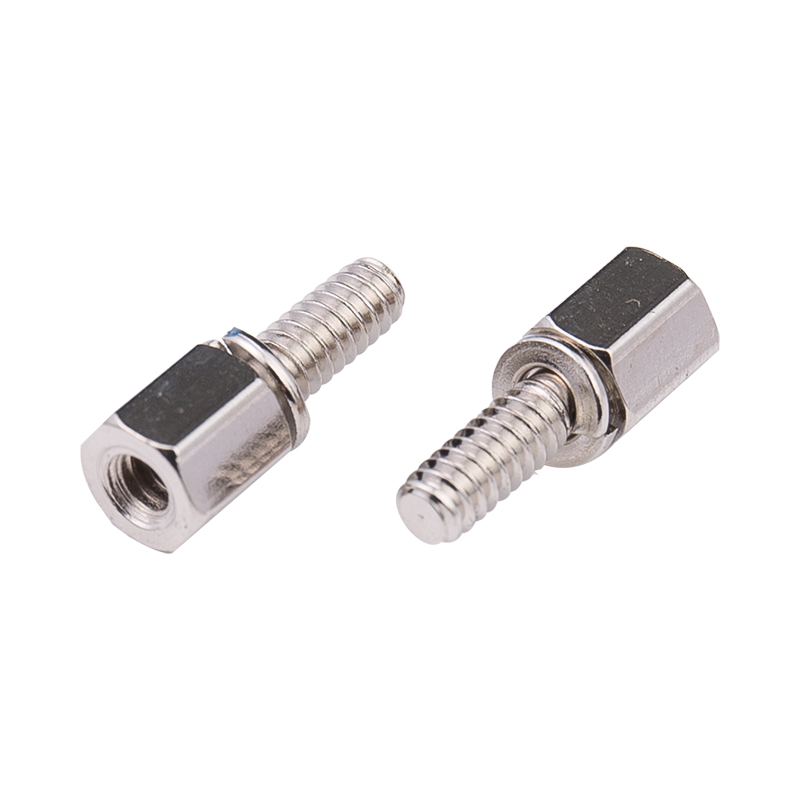
Nestandardni klinovi od ugljičnog čelika izrađeni su od žičane šipke od ugljičnog čelika i mogu izdržati visoke razine napetosti i posmičnih sila, pružajući pouzdana rješenja za pričvršćivanje u teškim primjenama gdje je strukturalni integritet kritičan. Poznat po svojoj snazi i lakoći obradivosti, ugljični čelik je primarni materijal koji se koristi za izradu ovih klinova. Ugljični čelik pruža snažna rješenja za pričvršćivanje prikladna za različita industrijska okruženja. Odaberite visokokvalitetni ugljični čelik na temelju željenih mehaničkih svojstava i zahtjeva primjene. Prema potrebama specifičnog dizajna i primjene, mijenja se dio ili cijela konstrukcija, veličina, izgled i materijal itd. kako bi se postigla specifična svrha pričvršćivanja.
Imamo svoje Nestandardni klinovi od ugljičnog čelika factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale Nestandardni klinovi od ugljičnog čelika since 2006.
Oko
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd.
Kunshan Hong Yongsheng Precision Hardware Products Co., Ltd. osnovan je u rujnu 2006., profesionalni je China Nestandardni klinovi od ugljičnog čelika manufacturer i tvornica, proizvodnja raznih vrsta preciznih dijelova, PEM serije standardnih zatvarača, nestandardni dijelovi prilagođenog poduzeća, proizvodna oprema tvrtke uvezena iz Japana CNC računala numerički upravljani tokarilice, Tajvan CAM hodajući nož tip visoke preciznosti automatski tokarilice, te razne vrste pomoćne opreme, oprema za precizno ispitivanje, ukupno više od 100 jedinica, mjesečna proizvodnja do 5 milijuna komada. Naši se proizvodi koriste u mnogim područjima kao što su elektroničke komunikacije, računalni monitori i šasije, automobilski dijelovi, 3C kućanski aparati, medicinska oprema, pneumatski strojevi, sportska oprema, namještaj, rasvjeta, zrakoplovstvo, vojska, fotonaponska industrija, inteligentna industrija i tako dalje, i imamo tehničku sposobnost za razvoj novih proizvoda.
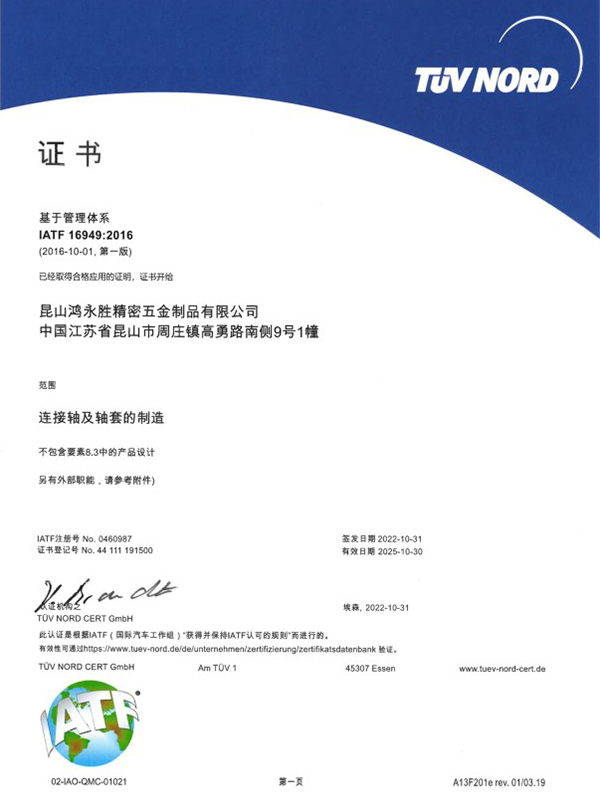
Tvrtka posjeduje dva certifikata upravljanja sustavom kvalitete ISO9001:2015 i IATF16949:2016.
Trenutačno tvrtka pruža usluge za Japan, Švedsku, Sjedinjene Države, Singapur, Maleziju, Hong Kong i deltu Biserne rijeke i mnoge druge klijente, a sada su glavni kupci: Japan Sharp (SHARP), Japan SMC, Japanski Panasonic (Panasonic), švedski automobilski VOVOL itd., sva ulaganja u dugotrajnu imovinu od više od 30 milijuna dolara, dobrodošli prijatelji iz svih sfera života u tvornicu da posjete, prouče, savjetuju se i dođu! Pozdravljamo prijatelje iz svih društvenih slojeva da posjete našu tvornicu, istraže, konzultiraju se i dođu kod nas na obradu uzoraka.
Radujemo se uspostavi dobrog poslovnog partnerstva s Vama uz međusobno povjerenje i reciprocitet!
Certificate Of Honor
Vijesti
-
-
Facing is one of the most common operations performed on a lathe machine, yet it rarely receives the attention it deserves. In simple terms, facing removes material from the end of a rotating workpie...
PROČITAJ VIŠE -
Što je rukav od nehrđajućeg čelika i zašto se izrađuje po narudžbi A navlaka od nehrđajućeg čelika precizno je strojno obrađen cilindrični priključak koji kombinira cjevasto tijelo s obli...
PROČITAJ VIŠE -
Bušenje ispravne rupe jedan je od najosnovnijih koraka u bilo kojoj preciznoj montaži. Bilo da ugrađujete jednostavan vijak, pripremate rupu s navojem ili montirate zakovicu, promjer svrdla odre...
PROČITAJ VIŠE
Nestandardni klinovi od ugljičnog čelika Industry knowledge
Koji su proizvodni procesi uključeni u proizvodnju nestandardni klinovi od ugljičnog čelika ?
Proizvodni procesi uključeni u proizvodnju nestandardnih klinova od ugljičnog čelika obično uključuju:
Izvlačenje žice: Proces počinje izvlačenjem šipki od ugljičnog čelika kroz niz matrica kako bi se smanjio njihov promjer i postigla željena veličina žice. Ovaj korak osigurava ujednačenost i dosljednost promjera žice.
Rezanje: izvučena žica se zatim reže na odgovarajuće duljine na temelju specifikacija klinova koji se proizvode. Precizno rezanje osigurava da je svaki klin ujednačene veličine i zadovoljava zahtjeve dimenzija.
Zaglavlje: U ovom koraku, odrezane duljine žice zagrijavaju se na odgovarajuću temperaturu, a zatim oblikuju u oblik glave klina pomoću stroja za zaglavljivanje. Oblik glave može varirati ovisno o specifičnim zahtjevima dizajna klinova.
Valjanje navoja: Zatim se navojni dio klina stvara valjanjem zagrijane i oblikovane žice između matrica s odgovarajućim profilima navoja. Ovaj proces proizvodi točne i precizne navoje na klinovima, osiguravajući pravilan spoj s pripadajućim komponentama.
Toplinska obrada: Neki klinovi od ugljičnog čelika mogu biti podvrgnuti toplinskoj obradi kako bi se poboljšala njihova mehanička svojstva, poput povećanja tvrdoće ili poboljšanja čvrstoće. Postupci toplinske obrade poput kaljenja i temperiranja mogu se primijeniti na temelju željenih svojstava konačnog proizvoda.
Površinska obrada: Ovisno o zahtjevima primjene, nestandardni klinovi od ugljičnog čelika mogu biti podvrgnuti površinskoj obradi kao što je premazivanje ili oplata kako bi se poboljšala otpornost na koroziju, poboljšala estetika ili pružila dodatna funkcionalnost.
Koji je preporučeni postupak ugradnje za nestandardne klinove od ugljičnog čelika?
Prije postavljanja provjerite jesu li spojne površine čiste, bez nečistoća i pravilno poravnate. Ova priprema pomaže osigurati optimalan kontakt između svornjaka i spojnih komponenti.
Ako je potrebno, izbušite pilot rupe u spojnim komponentama kako biste prilagodili promjer svornjaka. Promjer i dubina pilot rupa trebaju odgovarati specifikacijama danim za klinove koji se koriste.
Umetnite nestandardni klinovi od ugljičnog čelika u pripremljene probne rupe, pazeći da potpuno sjede i ispravno poravnaju. Upotrijebite prikladan alat, kao što je ključ ili odvijač, kako biste sigurno zategnuli klinove na mjesto.
Primijenite preporučeni zakretni moment na svornjake pomoću moment ključa ili sličnog alata. Pogledajte specifikacije proizvođača ili inženjerske smjernice kako biste odredili odgovarajuće vrijednosti zakretnog momenta za određenu primjenu.
Nakon postavljanja, provjerite jesu li vijci dobro pričvršćeni i pravilno poravnati. Provjerite ima li znakova neusklađenosti ili nepravilnog zahvata i po potrebi izvršite potrebna podešavanja.
Provedite konačnu inspekciju ugrađenih klinova kako biste bili sigurni da zadovoljavaju potrebne standarde i specifikacije. Provjerite je li sustav pričvršćivanja robustan i sposoban izdržati predviđena opterećenja i uvjete okoline.
Vodite detaljnu evidenciju procesa ugradnje, uključujući vrijednosti zakretnog momenta, rezultate pregleda i sva odstupanja od standardnih postupaka.
Ako ste zainteresirani za naše proizvode, obratite nam se
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd. All Rights Reserved. OEM/ODM Nestandardni klinovi od ugljičnog čelika Manufacturer