Suočavanje je obično prvi rez koji novi strojar nauči, a posljednji o kojem iskusna ruka prestane razmišljati, upravo zbog toga i dalje stvara probleme. Bacite obradak, prijeđite preko kraja i imate ravnu, četvrtastu površinu s koje možete raditi. Učinite to nemarno i svaka operacija koja slijedi nasljeđuje pogrešku. Ono što slijedi je kako pristupamo obradi na tokarskom stroju u vlastitoj radionici: navike postavljanja, brojevi od kojih krećemo i greške koje na kraju najčešće ispravljamo.
Što facing na strugu doista čini
Oblaganje uklanja materijal s kraja obratka kako bi se proizvela površina okomita na os rotacije. Alat se pomiče radijalno, preko lica, a ne duž duljine dijela. Rezultat je referentno lice: nešto na što možete sjesti, mjeriti ili držati se u drugoj operaciji.
Većinu vremena izradak je cilindričan i drži se u steznoj glavi s tri čeljusti. Stezna glava s četiri čeljusti ili prednja ploča izlazi kada je dio nepravilan, tankih stijenki ili ga je potrebno ispravno urezati. Dulje osovine često se pokreću između središta s pogonskim zubom koji nosi rotaciju.
Dvije stvari definiraju dobro lice. Ravan je unutar onoga što crtež dopušta, i pravokutan je prema osi. Završna obrada, stanje brušenja i vrijeme ciklusa slijede iz ta dva. Lice koje izgleda svijetlo, ali izlazi za nekoliko stotinki milimetra, ipak će gurnuti ležaj izvan linije, tako da provjeravamo indikatorom, a ne okom.
Sučeljavanje naspram okretanja: Različito uvlačenje, drugačiji rezultat
Te se dvije operacije često brkaju jer koriste isti stroj i često isti alat. Razlika je u smjeru kretanja alata u odnosu na rad.
Kako razlikovati čeoni rez od okretnog reza na stroju. | Aspekt | Suočavanje | Okretanje |
| Dovod alata | Radijalno, preko čeone strane | Aksijalno, po dužini |
| Rezultat | Ravno lice pravokutno prema osi | Smanjenog promjera, cilindrične površine |
| Izmjerena dubina | S kraja, duž osi | Izvan promjera, radijalno |
| Površinska brzina | Mijenja se kako alat prelazi licem | Konstantan na određenom promjeru |
| Tipična upotreba | Kvadratura kraja, čišćenje reza pile, oblikovanje ramena | Dovođenje vanjskog promjera na veličinu |
Postavljanje prije prvog rezanja
Gotovo svaki problem s kojim se suočavamo počinje prije nego što alat dotakne metal. Pet minuta pripreme spašava otpisani dio.
- Neka prevjes bude kratak. Uhvatite onoliko obradka koliko operacija dopušta; svaki dodatni milimetar koji visi iz čeljusti dodaje vibraciju koju poslije ne možete odrezati.
- Postavite alat na središnju visinu. Alat iznad središta brzo trlja i otupljuje, a onaj ispod središta ostavlja mrlju na sredini lica. Provjerite naspram središta konja ravnalom ili malim kvadratom.
- Uskladite alat sa smjerom rezanja. Standardni desni alat za okretanje držao je uobičajene rezove na pristupnoj strani, tako da uvlačite od vanjskog promjera prema unutra s vretenom okrenutim prema vama.
- Zaključajte nosač i namjestite smjesu tako da poprečni klizač pomiče alat ravno po površini. Bilo koji kut koji ostane u spoju pretvara ravnu površinu u stožac.
- Očistite strugotine i provjerite ima li alat dovoljno prostora da dosegne središte obrade bez da držač zaprlja steznu glavu.
Slijed suočavanja koji funkcionira
Redoslijed ispod je ono što podučavamo u radnji. Odgovara ručnim tokarilicama i izravno se prevodi u CNC program.
- Lagano prevucite kraj s vretenom koje radi umjerenom brzinom i gledajte gdje alat prvi dolazi u kontakt. Djelomični rez govori vam da obradak ne stoji pravokutno u čeljusti ili je piljen pod kutom.
- Prođite za grubu obradu od vanjskog ruba prema sredini, ostavljajući oko 0,2 mm do 0,5 mm materijala za završnu obradu.
- Uvucite, zaustavite vreteno i provjerite ukupnu duljinu prema crtežu prije nego što krenete dalje. Daleko je lakše ukloniti još 0,3 mm nego vratiti.
- Uzmite završni rez s oštrim rubom, lakšim posmakom i istim smjerom kretanja, tako da završna obrada bude dosljedna po cijelom licu.
- Zaustavite se malo ispod mrtve točke na ručnim strojevima ili programirajte alat da očisti središnju liniju na CNC-u, zatim slomite rub finom turpijom ili alatom za skidanje ivica dok se rad polako okreće.
Jedna stvar koju vrijedi ponoviti: kako se alat približava osi, površinska brzina pada prema nuli. Rezanje je tamo bliže trljanju nego rezanju, zbog čega se finiš često kvari u zadnjih nekoliko milimetara lica. Nešto veća brzina vretena, lakši posmak blizu središta ili stalna kontrola brzine površine na CNC-u pomažu.
Brzine, posmaci i dubina rezanja
Brojevi ovise o materijalu, krutosti i alatu, ali ovo su rasponi od kojih počinjemo na relativno čvrstom tokarilici s karbidnim pločicama.
Početne vrijednosti za lagani tokarski stroj; prilagoditi materijalu, krutosti i potrebnoj završnoj obradi. | Parametar | Gruba obrada | Završna obrada |
| Dubina rezanja | 0,5 mm do 2 mm | 0,1 mm do 0,4 mm |
| Punjenje po okretaju | 0,1 mm do 0,25 mm | 0,05 mm do 0,1 mm |
| Brzina vretena | Postavite od najvećeg promjera | Može se podići za čišće lice |
| Rashladno sredstvo | Poplava gdje je dostupna | Poplava ili lagano nanošenje četkom |
Postavite brzinu vretena od najvećeg promjera koji režete, a ne od gotove veličine. Na primjer, lice od 40 mm i lice od 10 mm trebaju vrlo različite okretaje u minuti kako bi održale istu brzinu površine, a vanjski rub je mjesto gdje se većina rezanja odvija.
Kad se lice pokvari
Većina grešaka u suočavanju sama se odaje u prvih nekoliko sekundi. Očitavanje površine tijekom rezanja štedi mnogo nagađanja.
- Oznake brbljanja: preveliki prepust, labavi stup alata, nepodržani radni komad ili pretežak posmak. Prvo smanjite prevjes, a zatim hranite.
- Iskrivljeno ili konveksno lice: alat nije na središnjoj visini ili se poprečni klizač ne kreće pravokutno u odnosu na os.
- Poderana, razmazana završnica: tupi rub ili površinska brzina blizu središta koja je preniska za čisto rezanje.
- Teška oštrica na vanjskom rubu: istrošeni umetak i brzina posmaka koja gura, a ne smiče metal.
- Pip lijevo u sredini: alat se zaustavio ispod osi ili geometrija vrha alata nije prikladna za okretanje prema središtu.
Gdje se kvaliteta lica očituje u stvarnim dijelovima
Lice je rijetko samo sebi svrha. Na stepenastom vratilu rame koje nosi ležaj mora sjediti pravokutno u odnosu na rukavac ili prednaprezanje i odstupanje izlaze kroz prozor. Na brončanoj čahuri sučeljeni krajevi postavljaju instaliranu duljinu i odlučuju kako će dio sjediti u svom kućištu. Prazni zupčanici se strojno obrađuju s obje strane tako da debljina i paralelnost padnu unutar tolerancije prije nego što se zubi izrežu. Kad ti detalji odlutaju, cijeli sklop vam kasnije govori o tome.
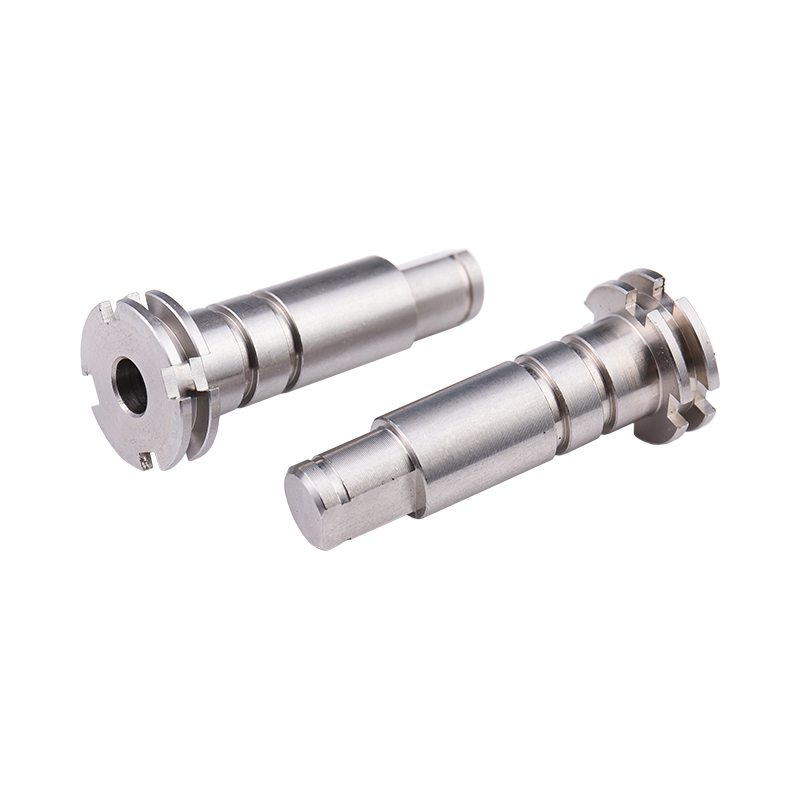 Prilagođena stepenasta pogonska osovina od nehrđajućeg čelika Prilagođeno tokareno vratilo od nehrđajućeg čelika za spojeve motora i ležajeva, sa specifikacijama i površinskom obradom prilagođenom primjeni; okrenutost prema ramenima podupire točnost montaže. Pogledajte proizvod →
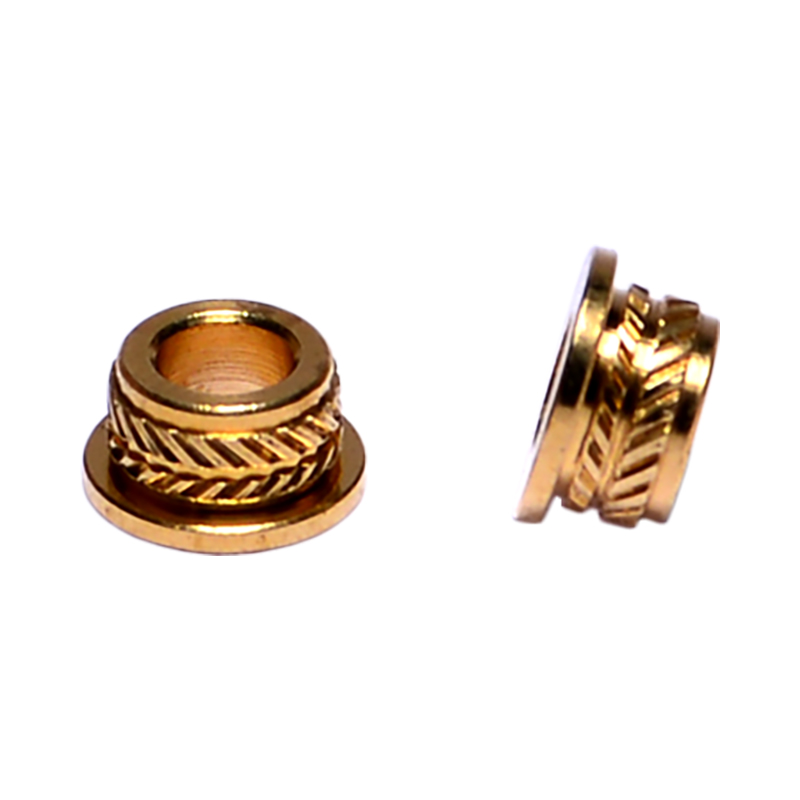 Prilagođene brončane čahure za B2B proizvodnju Prilagođene brončane čahure proizvođača koji nudi CNC tokarenje i ispis velike količine; okrenuti krajevi pomažu u postavljanju instalirane duljine i položaja u kućištima. Pogledajte proizvod →
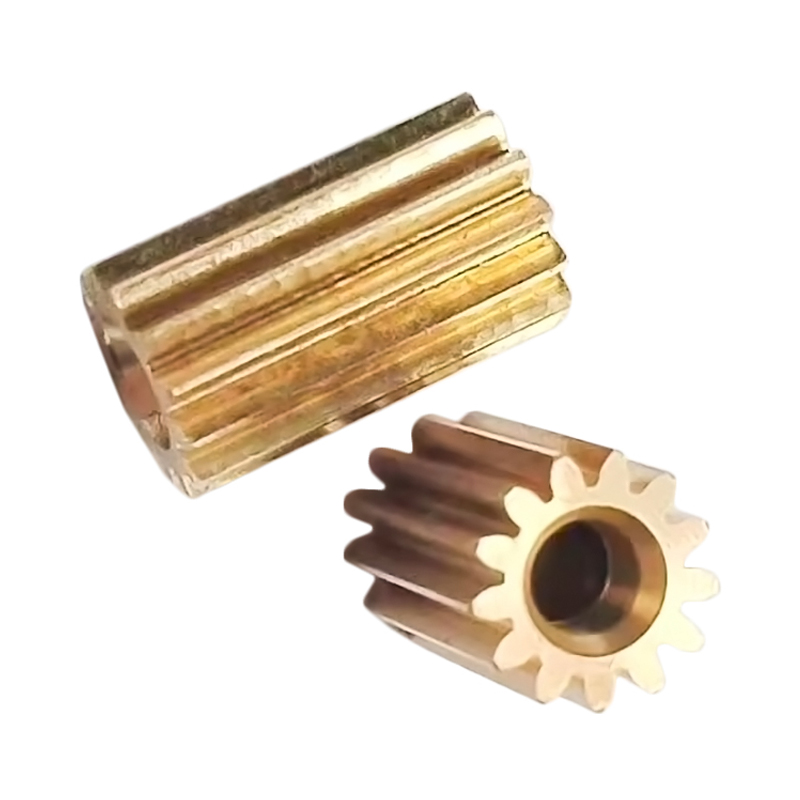 Prilagođeni mesingani cilindrični zupčanik za prijenos snage Mjedeni tokareni cilindrični zupčanik za motorni prijenos snage, obrađen prema traženim specifikacijama i površinskom obradom, s površinom kritičnom za debljinu i paralelnost. Pogledajte proizvod →
To je razlog zašto tretiramo glačanje kao mjeriteljski korak, a ne grubi. Dijelovi koji napuštaju naše okretne ćelije, iz stepenasti osovinski rad na male pričvrsne elemente, provjeravaju se pravokutnost i duljina umjesto da se jednostavno mjeri promjer. Naš tim napisao je širi pristup u kako se točnost dimenzija održava tijekom proizvodne serije , a operacija sučeljavanja je prvo mjesto na kojem počinje disciplina.
Navike koje čine lica ravnima
Trajnost alata i strpljenje bitniji su od bilo koje pojedinačne postavke. Držite rezervni umetak ili svježe izbrušeni alat nadohvat ruke kako tupi rub nikada ne bi postao razlog za lošu obradu lica. Uzmite dodatni prolaz na manjoj dubini umjesto da forsirate težak rez koji skreće obradak. Nikada ne ostavljajte ključ stezne glave u steznoj glavi, držite ručku turpije u ruci i dalje od stezne glave koja se okreće, a duge žilave strugotine čistite kukom ili četkom, a ne prstima u rukavicama. Male navike poput ovih ono su što radnju čini mirnom, a smireni operateri bolje izgledaju.
Oblaganje na tokarskom stroju jednostavna je ideja koja se provodi s puno malih odluka: koliko visi iz čeljusti, gdje se alat nalazi u odnosu na središte, u kojem smjeru putuje i koliko zaliha ostavljate za posljednji prolaz. Ispravite ih i operacija će trajati nekoliko minuta i biti će tolerantna bez problema. Pogriješite ih i pogreška prati dio sve do sastavljanja. Ako lice na nekoj od vaših komponenti nastavi izlaziti iz specifikacije, pošaljite nam crtež i fotografiju završne površine, a mi ćemo vam reći što bismo promijenili u postavljanju.